LAR / Notícias / Cintas de lixa de metal duro: como escolher grão, suporte e aplicações que duram
Notícias
Cintas de lixa de metal duro: como escolher grão, suporte e aplicações que duram
Uma loja de móveis que usava uma lixadeira de cinta larga em painéis de carvalho, bordo e acrílico notou que suas cintas de óxido de alumínio padrão deixavam marcas de queimadura no acrílico e se acumulavam rapidamente em carvalho com muita resina. Depois de testar uma correia de carboneto de silício na mesma máquina, a superfície permaneceu mais fria e o padrão de arranhões desapareceu em uma passagem. Essa experiência é comum: as cintas de lixa de metal duro não substituem todos os abrasivos, mas resolvem um grupo específico de problemas que a maioria das oficinas eventualmente encontra.
O que as cintas de lixa de metal duro fazem melhor
Comece com a conclusão prática: escolha uma cinta de lixa de metal duro quando o acúmulo de calor, a carga e a consistência do acabamento forem suas principais preocupações. O carboneto de silício tem bordas mais afiadas e um índice de dureza mais alto que o óxido de alumínio, o que permite cortar revestimentos quebradiços, metais macios e fibra de vidro sem gerar tanto calor de fricção.
As correias de metal duro também contêm grãos que fraturam de forma mais agressiva do que o óxido de alumínio convencional. Em vez de ficarem vitrificados, os cristais se quebram em pequenos pedaços e expõem novas arestas cortantes. Esse comportamento proporciona à correia uma vida útil mais longa, onde resinas pegajosas, camadas de tinta e metais não ferrosos cegam rapidamente os abrasivos comuns.
Onde o mineral faz a diferença
Madeiras nobres e macias resinosas: o metal duro permanece aberto e corta limpo.
Superfícies pintadas e revestidas: o carboneto remove o revestimento sem derretê-lo.
Compósitos e fibra de vidro: o metal duro resiste ao carregamento de poeira e resina.
Metais macios como alumínio e latão: o carboneto deixa uma superfície brilhante com baixo calor.
Figura 1. Índice de dureza relativa de grãos abrasivos comuns
A tabela de dureza fornece um motivo rápido pelo qual o carboneto de silício merece um lugar separado na sala de lixamento. O carboneto de silício fica próximo ao topo da escala de dureza, por isso corta revestimentos frágeis e metais mais macios de forma mais agressiva do que muitos grãos padrão. O óxido de alumínio ainda é duro o suficiente para a remoção geral de materiais em madeira e aço, mas perde o brilho mais rapidamente quando a peça de trabalho é dura ou revestida. A alumina de zircônia é escolhida menos pela dureza e mais pelo comportamento de autoafiação sob pressão. O grão cerâmico é projetado para permanecer frio e fraturar em estágios controlados. Na prática, isso significa que as correias de metal duro não são a resposta universal, mas são a escolha mais forte para materiais sensíveis ao calor e passes finais de acabamento.
Seleção de grão: comece na superfície que você possui
O número do grão é a primeira decisão de seleção. Escolha uma correia tão grossa quanto a superfície inicial permitir, porque as correias grossas removem o material mais rapidamente e custam menos por metro quadrado de trabalho de lixamento. Em seguida, passe por uma sequência de grãos mais finos apenas o suficiente para remover os arranhões anteriores.
Faixas típicas de granulação de cinta de metal duro por categoria de peça de trabalho
Gama de grãos
Trabalho típico
Resultado esperado
P36 a P60
Remoção de material pesado, modelagem áspera, remoção de tinta
Corte rápido com arranhões visíveis
P80 a P120
Alisamento intermediário após trabalho grosseiro
Superfície fosca uniforme, apenas arranhões leves
P150 a P220
Acabamento final antes do revestimento ou montagem
Superfície lisa pronta para selante ou pintura
P240 e superior
Acabamento fino em plástico, compósitos e metais macios
Acabamento de baixo brilho com corte mínimo
Figura 2. Rugosidade superficial típica por tamanho de grão
Os valores de rugosidade superficial no gráfico seguem uma tendência clara: números de grão maiores produzem superfícies mais lisas e removem menos material. Uma correia P80 deixa arranhões visíveis com cerca de 35 mícrons de profundidade, o que é aceitável para decapagem ou modelagem áspera. Uma correia P120 reduz a rugosidade para cerca de 18 mícrons, e muitas falhas de lixamento acontecem porque os operadores pulam esta etapa intermediária muito cedo. Uma correia P180 de 9 mícrons é lisa o suficiente para aplicar primer na maioria das madeiras e compósitos. O salto de P120 para P220 é menor, por isso passar um tempo na faixa P150 e P180 costuma melhorar mais o acabamento final do que comprar uma correia final mais fina. Esta tabela é um guia, não uma garantia, porque as leituras reais dependem da velocidade da correia, da pressão e da dureza da peça de trabalho.
Remoção de Material versus Refinamento
A mesma progressão de granulação também altera a taxa de corte. As correias grossas não são apenas mais agressivas; eles também são a maneira mais econômica de remover material antes que a superfície esteja pronta para um trabalho mais fino.
Figura 3. Taxa relativa de remoção de material em cada estágio de grão
O gráfico de linhas mostra como a taxa de remoção cai à medida que você avança por uma sequência progressiva de granulação. Uma correia P60 grossa remove muito material, mas deixa arranhões profundos que são caros para serem removidos em etapas posteriores. Passar para P100 corta mais lentamente e começa a produzir uma superfície intermediária aceitável. Quando o objetivo é um acabamento refinado, o P150 e o P180 removem muito pouco material e sua principal função é esbater riscos anteriores. A maior perda de taxa de corte ocorre entre P60 e P100, portanto o processo mais eficiente começa tão grosseiro quanto a superfície existente permite e utiliza apenas os grãos intermediários necessários. As correias de metal duro são mais econômicas quando você combina essa curva com a condição real da peça de trabalho.
O peso do suporte e o revestimento são tão importantes quanto a areia
Conclusão primeiro: o suporte controla quanto tempo a correia dura e como ela se sente em uma roda de contato. As correias com forro de tecido suportam pressões agressivas e altas cargas de grãos. Os suportes de papel e filme produzem acabamentos mais finos e acompanham mais de perto as superfícies curvas, mas se desgastam mais rapidamente se forem pressionados com muita força.
Pelagem aberta versus pelagem fechada é o próximo fator. Cintos fechados cobrem toda a superfície com grãos; eles cortam rápido, mas carregam rapidamente. Correias de revestimento abertas deixam espaços entre os grãos, o que dá aos detritos um lugar para escapar e funciona bem em melamina, madeira em bruto e remoção de tinta.
Para acabamento de metal e plástico, uma correia de metal duro revestida com estearato reduz o entupimento e deixa uma superfície mais limpa. O estearato atua como um lubrificante seco que evita que a correia espalhe o ligante derretido na peça de trabalho. Os operadores que utilizam uma esteira fechada em alumínio geralmente veem o carregamento nos primeiros minutos; o mesmo trabalho com uma cinta de estearato de casaco aberto dura muito mais tempo.
Carboneto versus outros minerais abrasivos comuns
Numa oficina mista, cada mineral abrasivo tem uma função. O óxido de alumínio é o padrão geral para remoção de material em madeira e aço. A alumina de zircônia tem melhor desempenho sob alta pressão e onde a resistência ao calor é importante. O grão cerâmico permanece afiado para moagem pesada, mas custa mais. O carboneto de silício é o especialista em acabamento e sensível ao calor.
Minerais abrasivos comuns e seu ponto forte típico
mineral
Força principal
Melhor situação
Óxido de alumínio
Eficiência de custo e durabilidade
Lixamento diário de madeira e metal
Carboneto de silício
Nitidez e baixo calor
Acabamentos, revestimentos, plástico, metal macio
Alumina Zircônia
Resistência ao calor sob pressão
Desbaste pesado em ligas inoxidáveis e com alto teor de níquel
Grão cerâmico
Autoafiação controlada
Moagem de alta pressão com baixo risco de queimadura
Figura 4. Comparação de desempenho em cinco critérios práticos
Carboneto de silício Óxido de alumínio Alumina Zircônia
O gráfico de radar resume como três minerais abrasivos comuns se comparam em cinco critérios práticos. O carboneto de silício apresenta o desempenho mais equilibrado em termos de nitidez, dureza e qualidade de acabamento, sendo a eficiência de custos o seu ponto mais fraco. O óxido de alumínio perde ligeiramente em nitidez e qualidade de acabamento, mas ganha claramente em custo, e é por isso que continua sendo o abrasivo padrão para o trabalho diário em madeira. A alumina de zircônia torna-se interessante quando a pressão é alta e a resistência ao calor é importante, pois foi projetada para continuar cortando sob cargas pesadas. Os polígonos sobrepostos mostram que nenhum mineral vence todas as categorias, portanto, uma oficina de produção geralmente precisa de mais de um tipo de correia. Combinar o mineral com a peça de trabalho evita desperdício de mão de obra e compras desnecessárias de abrasivos.
Regras práticas de seleção para aplicações comuns
Para trabalhar madeira, o metal duro lida com itens exóticos como teca, jacarandá e ipê sem queimar a superfície; use P120 ou P150 como grão de acabamento padrão. Para fabricação de metal, o metal duro funciona bem em alumínio, latão e bronze; escolha P80 a P120 para mistura de soldas e P220 para uma passagem final. Para fibra de vidro e fibra de carbono, o metal duro com revestimento aberto evita o carregamento da correia e impede o derretimento da resina. Para trabalhos de repintura automotiva, o metal duro com grão fino com estearato é uma maneira confiável de nivelar o primer e a tinta existente sem danos causados pelo calor.
Não se esqueça do sistema de correia por trás do abrasivo
Uma lixadeira de cinta larga produz um acabamento consistente somente quando todo o caminho da cinta permanece fiel. Se o tambor de contato ou a mesa de alimentação ficarem redondos, a cinta abrasiva se desgastará de maneira irregular e poderá rasgar a junta. Em painéis grandes, a correia de alimentação deve puxar a peça a uma velocidade constante, sem deslizamentos ou desvios.
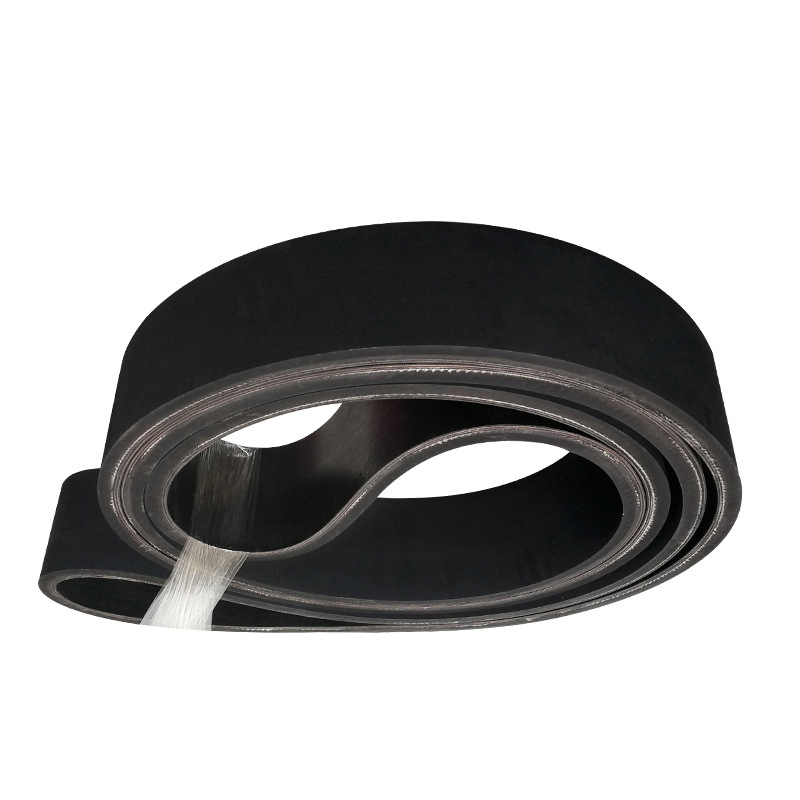
Ao substituir a cinta abrasiva, inspecione também a cinta de borracha quanto a rachaduras, alterações de dureza e danos nas bordas. Uma cinta de lixa de borracha sem costura feita sob medida suporta o abrasivo ativo e ajuda a manter o acabamento uniforme em toda a largura do painel.
Armazenamento, manuseio e padrões comuns de falhas
Armazene as correias de metal duro planas ou penduradas, sem dobras acentuadas. A umidade e o calor direto enfraquecem a junta e os materiais de suporte. Se uma correia carregar rapidamente, mude para uma camada aberta ou uma granulação mais grossa. Se ficar esmaltado, a velocidade da correia está muito alta ou a fibra é muito fina para o material. Se a borda quebrar primeiro, verifique se há problemas de alinhamento no cilindro e na correia de suporte de borracha.
Ao tratar a cinta de metal duro como parte de um sistema de lixamento completo, você obtém resultados previsíveis e reduz os custos com abrasivos ao longo do tempo. O mineral, o grão, o suporte e o suporte da máquina corretos juntos determinam a qualidade da superfície repetível.
A correia transportadora é composta de adesivo de superfície, núcleo e cola de camada. Além disso, uma camada de pano amortecedor pode ser adicionada ao uso de alto impacto de queda para torná-lo mais resistente a impactos.
O adesivo de superfície
Com borracha natural e borracha sintética como matérias-primas e para aumentar a resistência ao desgaste, resistência a trincas, resistência ao envelhecimento e outras propriedades, o adesivo de superfície possui várias características, como resistência ao desgaste, resistência ao corte, resistência ao calor, resistência à chama, resistência ao frio, resistência a ácidos e álcalis, resistência a óleo, resistência à eletricidade estática e assim por diante. Núcleo da camada de tecido
A camada de tecido é composta apenas por fibra natural ou fibra química ou uma combinação das duas, tem a mesma qualidade após tratamento em etapa única por um processo maduro e tem boa adesão à borracha. A camada adesiva
A camada adesiva é muito importante para a força adesiva entre as camadas do núcleo da correia transportadora que é flexionada repetidamente. Especialmente para correias transportadoras de alta tensão, deve ser utilizada uma camada de adesivo com menos tensão de flambagem e menos fadiga devido à tensão interna.
Especificações e modelos podem ser customizados de acordo com a necessidade do cliente, com espessura variando de 2,0 mm a 8,0 mm.
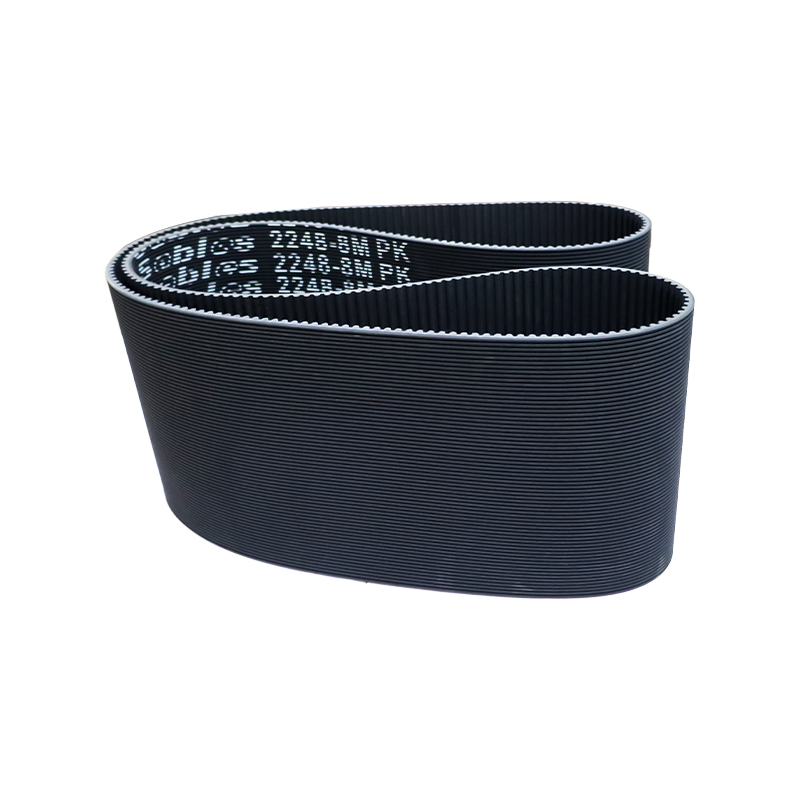
Sistemas de transmissão e transporte de alta velocidade, suaves e de baixa extensão, como máquinas têxteis, máquinas para trabalhar madeira, máquinas de moagem, máquinas de venda automática de bilhetes, máquinas de corte de vegetais, etc. Características: Alta velocidade e estabilidade, alta resistência à tração e baixo alongamento.
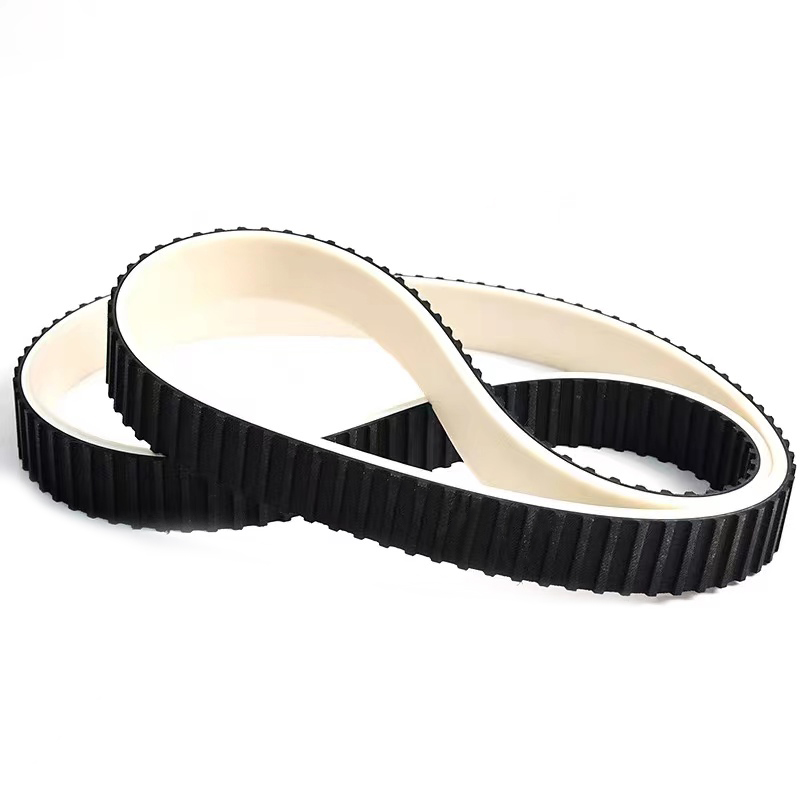
Tipo de cinto: Correia plana de silicone vulcanizada integrada e correia sincronizada de silicone Âmbito de aplicação:
Indústria de produtos sanitários, máquinas de vidro, máquinas de selagem, etc. Características: Antiaderente, alto coeficiente de atrito e resistência a altas temperaturas.
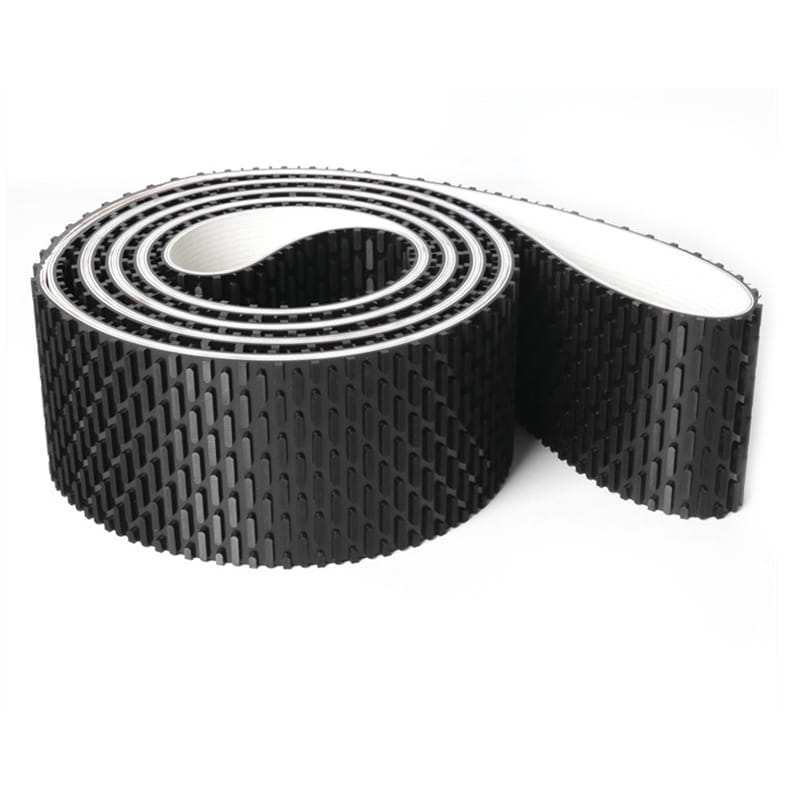
O elástico sem costura produzido por máquinas para trabalhar madeira pode ser usado para lixar, corrigir e aparar materiais de núcleo, aplainar placas de madeira, placas laminadas, placas laminadas de plástico e outras máquinas, e pode ajudar a superfície a ser perfeitamente usinada e selecionada.
Sua tecnologia especial está no método de fabricação e produz correias sem juntas no tamanho necessário. Não apenas controlamos rigorosamente a qualidade, mas também insistimos em usar materiais importados para que nossa lixadeira tenha melhor desempenho.
Todas as partes em espessura e resistência são absolutamente uniformes.
Tem uma boa operação linear.
Alta flexibilidade pode ser usada para diâmetros de rodas pequenos.
Pode manter o nivelamento e a não deformabilidade sob pressão de trabalho.
O coeficiente de atrito entre a parte inferior da correia e a superfície da placa é muito baixo.
Como a camada superficial da correia é coberta com borracha, a adesividade é melhorada e a estabilidade da correia transportadora é melhorada.
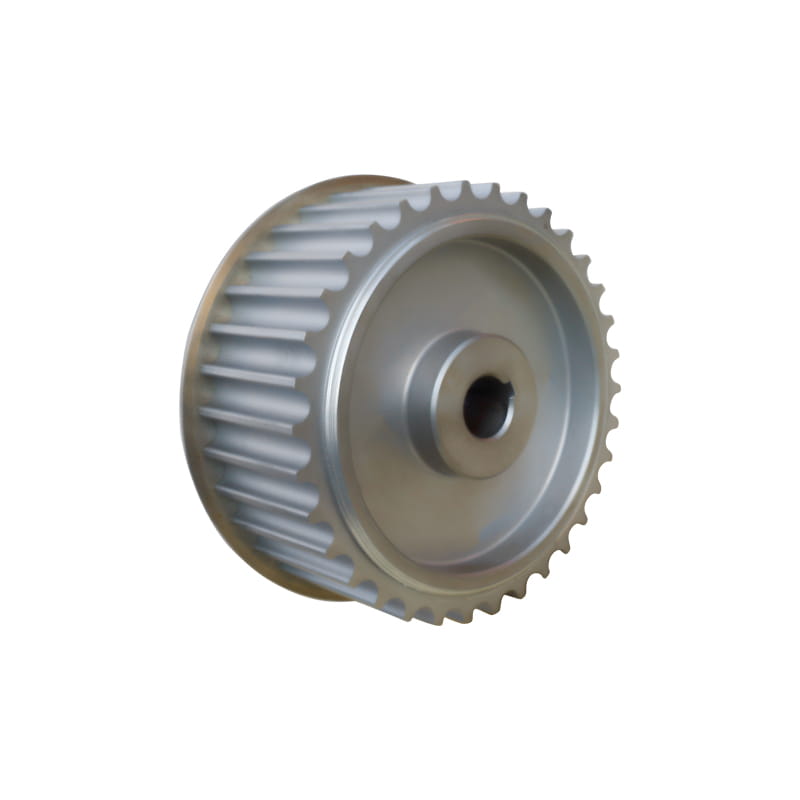
Aplique a cada campo do sistema de dispositivos acionados por síncrono. Características:
Garanta a coordenação com a correia, para aumentar a precisão e a vida útil do acionado. De acordo com as necessidades do cliente, a solução ideal de personalização pode ser dividida em aço 45#, liga de alumínio, aço inoxidável, ferro fundido, náilon, etc., de acordo com o material.
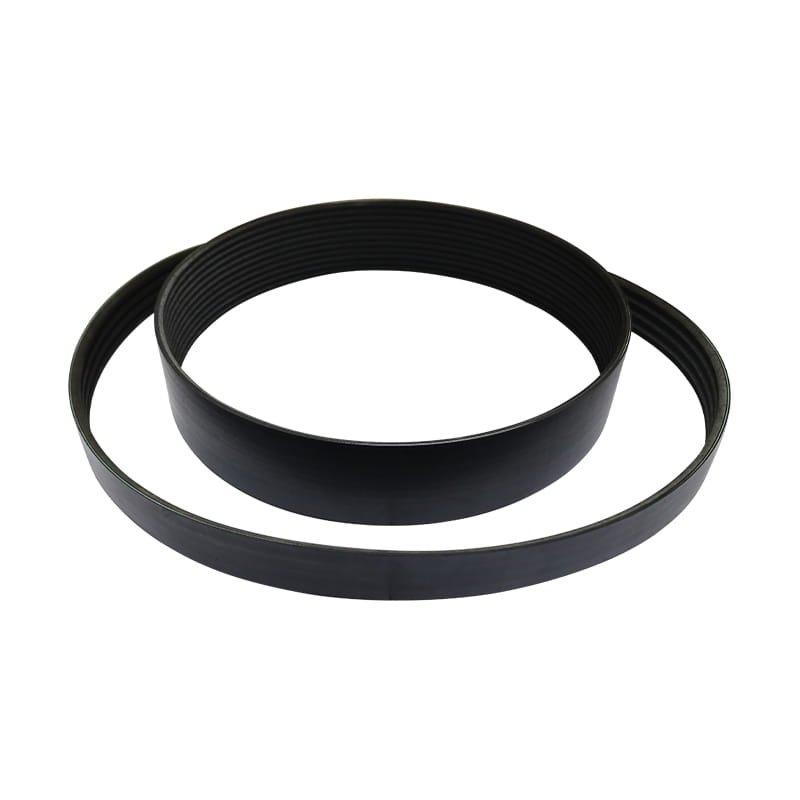
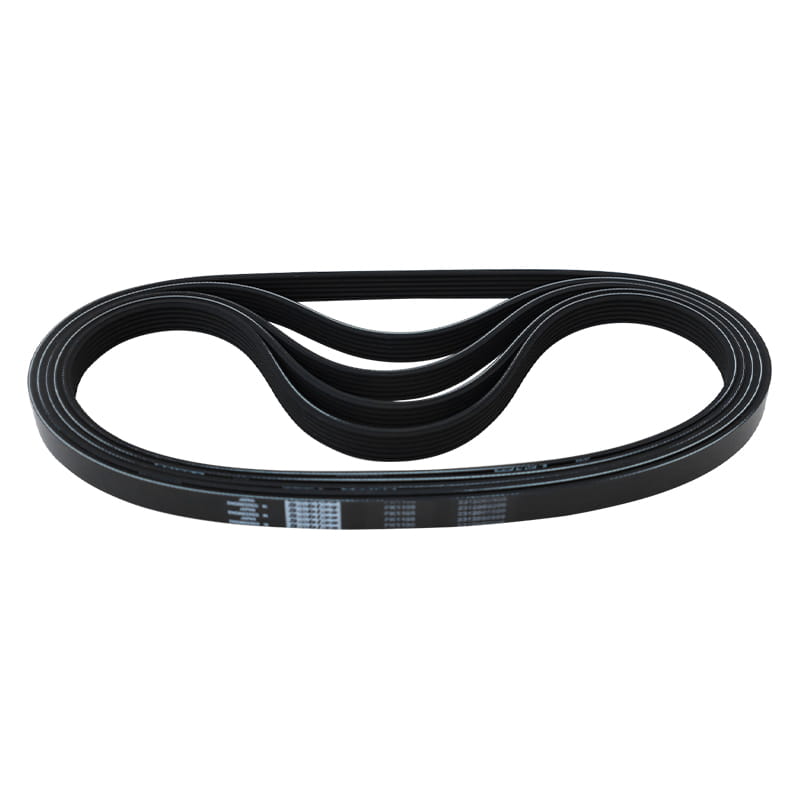
É adequado para equipamentos de transmissão externos, equipamentos de transporte, equipamentos médicos, ferramentas elétricas, eletrodomésticos e equipamentos esportivos. Características:
1. A potência de transmissão da correia nervurada é 30% superior à de uma correia em V comum quando o espaço é o mesmo.
2. O sistema de transmissão da correia nervurada possui uma estrutura compacta, e sob a mesma potência de transmissão, o espaço ocupado por
o dispositivo de transmissão é 25% menor que o da correia em V comum.
3. A correia nervurada é fina e flexível e é adequada para transmissão com polia de pequeno diâmetro e transmissão de alta velocidade, com correia
acelerar até 40m/s; Pequena vibração, menos calor e operação estável.
4. A correia com nervuras é resistente ao calor, ao óleo e ao desgaste, com pequeno alongamento e uma longa vida útil.