Uma fábrica de pneus rejeita um carregamento de cordas de aramida para pneus por um motivo que não tem nada a ver com resistência. O cordão atinge seu alvo de tração, a torção fica dentro da tolerância, cada embalagem pesa o que deveria e, ainda assim, o valor de adesão da descolagem volta a 12 N/cm contra um mínimo de 16 N/cm. O lote não pode ser usado porque um cordão que não se liga ao composto desnatado não pode suportar carga na lona da correia.
O revestimento decide se aquela remessa será aprovada. O cordão de aramida revestido para pneus é um sistema e não um único produto: uma fibra quimicamente inerte e de alto módulo, uma imersão em vários estágios que dá à fibra uma superfície reativa à borracha e um composto compatível com a química da imersão. Se errar no revestimento, o cabo mais forte da planta se comportará como um fio solto. Faça certo e a aramida oferece o que o poliéster e o náilon não conseguem, que é rigidez com baixo peso e alongamento muito baixo sob carga.
O que o revestimento realmente faz com um cordão de aramida
A para-aramida não tratada é difícil de unir. Sua superfície carrega poucos grupos polares, tem baixa energia superficial e forma uma estrutura de núcleo de pele que fibrila sob abrasão. A borracha por si só não aguenta. O revestimento resolve o problema em etapas.
- Pré-mergulho. Uma camada à base de epóxi ou isocianato umedece a fibra, sela a camada externa e deixa locais reativos para o próximo estágio. Sem ele, o acabamento não tem nada para aderir.
- Acabamento. Uma imersão em látex de resorcinol formaldeído forma a ponte entre a fibra e a borracha, curando em uma rede que se liga a ambos os lados durante a vulcanização.
- Seleção de látex. Os sistemas de látex de vinilpiridina são comuns na aramida porque toleram o comportamento rígido e de baixo alongamento do cordão e mantêm a ligação viva sob flexões repetidas.
A captação de imersão é especificada como uma faixa em vez de um único número, e normalmente é verificada pesando o cabo antes e depois da secagem. O captador fino deixa manchas nuas onde a borracha nunca adere. O excesso de captação enrijece o cordão, bloqueia os interstícios que a borracha precisa para penetrar e reduz a vida útil em fadiga. Ambas as falhas parecem idênticas em um teste de tração e completamente diferentes em serviço.
Como a aramida se compara aos cabos que ela substitui
Faixas de propriedades típicas para materiais comuns de cordas de pneus. Os valores exatos dependem do tipo do fio, da torção, da captação de imersão e do método de teste. | Propriedade | Aramida | Poliéster | Náilon 6.6 | Aço |
| Densidade, g/cm3 | 1.44 | 1.38 | 1.14 | 7.85 |
| Resistência à tração, MPa | 2750 a 3000 | 1000 a 1150 | 850 a 1000 | 2600 a 2900 |
| Módulo, GPa | 70 a 110 | 10 a 15 | 4 a 6 | 190 a 210 |
| Alongamento na ruptura, porcentagem | 2,5 a 4 | 12 a 14 | 16 a 20 | 2 a 4 |
| Adesão não tratada | Muito pobre | Pobre | Moderado | Pobre, needs brass |
| Fadiga flexível em raio pequeno | Justo para pobre | Bom | Excelente | Pobre |
A tabela explica a maioria das decisões de especificação. Um alongamento de ruptura de aproximadamente 3% significa que a aramida atinge a tensão de trabalho após muito pouco deslocamento, de modo que uma camada reforçada cresce menos sob carga e a peça mantém sua geometria. É por isso que a aramida aparece em lonas de cobertura, paredes laterais planas, correias reforçadas e acionamentos de alto torque. O mesmo número acarreta o risco: com pouco alongamento disponível, as cargas de choque viajam diretamente para a emenda, a polia e a linha de ligação. Os sistemas de aramida vivem ou morrem dependendo da qualidade da adesão e de quão bem o revestimento sobrevive a dobras repetidas.
Medições de revestimento que decidem a aceitação
Três números resolvem a maioria das disputas: captação por imersão, adesão e umidade. Todos os três pertencem à especificação de compra com um intervalo e um método de teste anexados, porque um certificado que simplesmente diz que foi aprovado não diz nada ao comprador sobre o comportamento de lote a lote.
Testes que valem a pena nomear no pedido de compra
- Resistência de adesão ou teste H em uma amostra vulcanizada, cotada em N/cm contra um mínimo, usando o mesmo composto que a linha de produção usa.
- Captação de imersão por método gravimétrico, cotada como uma faixa percentual em vez de um valor alvo.
- Diâmetro do cabo e densidade linear, com bitola e tolerância indicadas.
- Nível de torção e direção do cordão dobrado, em voltas por metro, com tolerância.
- Encolhimento ou força de encolhimento na temperatura que a peça realmente vê, e não na temperatura ambiente.
- Conteúdo de umidade na entrega, além do método de embalagem que o mantém ali.
A umidade é um problema de revestimento, não de armazém
Um mergulho RFL é higroscópico e a própria aramida recupera a umidade do ar. O cabo que ficou em um armazém aberto pode absorver água suficiente para alterar tanto a leitura de captação quanto a ligação vulcanizada, e é por isso que revestimentos selados, dessecantes e janelas de armazenamento curtas são mais importantes do que a maioria dos compradores espera. O cabo armazenado por meses deve ser testado novamente antes de chegar ao calendário, em vez de ser liberado em um certificado antigo.
Onde a aramida revestida ganha seu custo fora dos pneus
A mesma lógica de revestimento é aplicada às correias de borracha industriais. O cordão de aramida e o tecido de aramida são usados onde um acionamento ou transportador precisa manter a tensão, aquecer e resistir ao corte sem adicionar peso ou crescimento. Linhas de impressão e embalagem, máquinas têxteis, equipamentos de manuseio de cabos e sistemas de transporte fotovoltaico estão todos neste grupo, assim como as máquinas de processamento de alimentos, onde as correias são raspadas e lavadas diariamente.
As correias revestidas são o exemplo mais claro. Aqui, o reforço fica embaixo ou dentro de uma capa de borracha, e a capa faz o trabalho de agarrar, soltar e proteger o cordão. A ligação entre capa, cordão e carcaça é o mesmo problema de adesão descrito acima, apenas a geometria mudou. Como as condições da máquina variam muito, as correias revestidas são normalmente personalizadas para as condições específicas da máquina em vez de escolhidos em um catálogo.
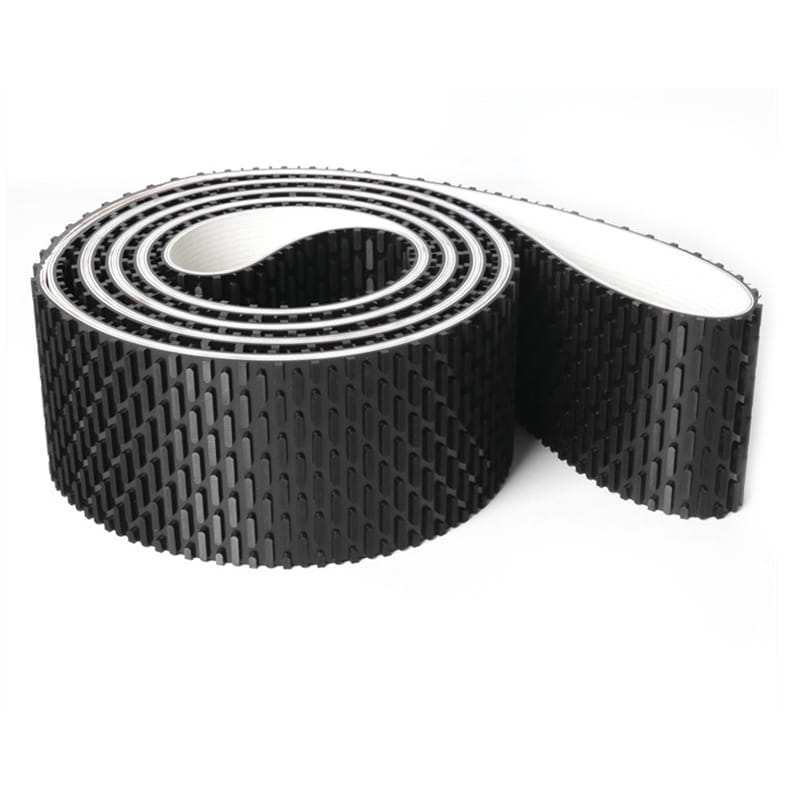
 Correias de borracha revestidas e variantes de correias dentadas emborrachadas As opções de correias revestidas personalizadas combinam superfícies de alta fricção com designs de fita plana ou sincronizada para impressão, embalagem, processamento de alimentos e tarefas de tração. Ver Produto →
Onde um acionamento precisa de engate positivo em vez de atrito, um elemento de tensão de aramida dentro de uma correia síncrona mantém o comprimento do passo estável sob carga e calor. Isso é importante em acionamentos longos e de alto torque, onde um membro de poliéster cresceria e alteraria o tempo.
 Correias síncronas de borracha para acionamentos de distribuição e transmissão As correias sincronizadoras de borracha usam cordão de fibra de vidro, borracha de cloropreno e uma camada de dente de náilon para posicionamento, transporte e transmissão start-stop frequente em máquinas listadas. Ver Produto →
Algumas aplicações necessitam de uma construção que nenhum item padrão cubra: uma largura específica, uma posição de junta, um revestimento de tecido, uma borda resistente a cortes ou um perfil compatível com uma polia existente. Elas são construídas como correias de processamento especiais e são onde o reforço de aramida geralmente é especificado pelo fabricante da máquina e não pela equipe de manutenção.
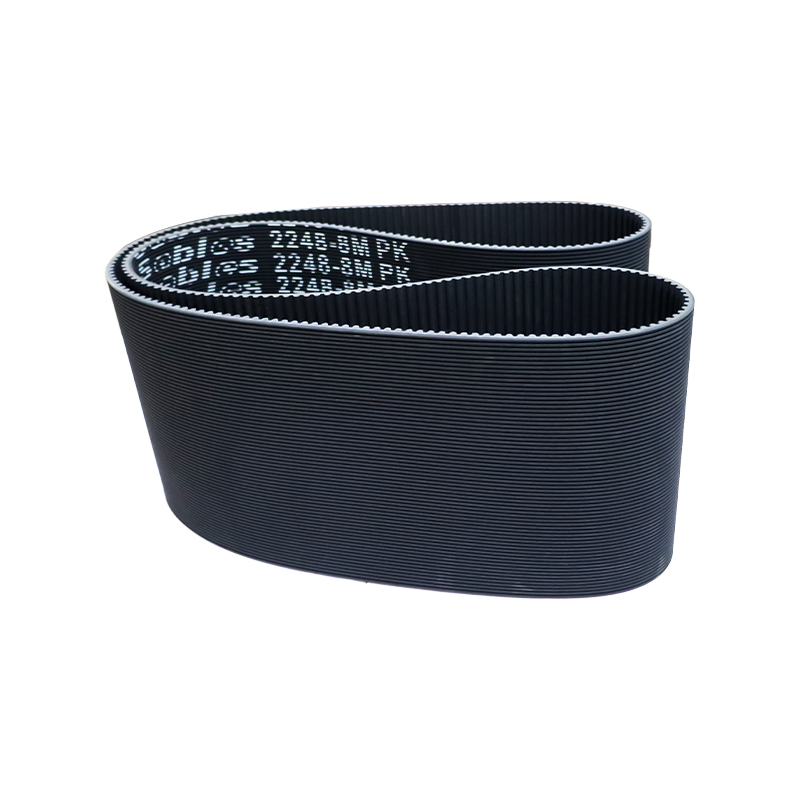
 Correias de processamento especiais personalizadas para aderência e posicionamento Superfícies de correia e perfis de dentes personalizáveis acrescentam resistência ao desgaste, aderência antiderrapante e posicionamento preciso onde as construções padrão não cobrem a geometria necessária. Ver Produto →
Para fabricantes de máquinas que especificam reforços, nossos faixa de cinto de borracha cobre correias de distribuição, revestidas, nervuradas, planas e de processamento especial para impressão, têxteis, embalagens, energia fotovoltaica, logística, cabos e equipamentos da indústria alimentícia, e construções reforçadas com aramida podem ser cotados contra um imposto declarado.
Perguntas que evitam um lote com falha
Os compradores que fazem essas perguntas antes do primeiro pedido evitam a maioria das falhas de adesão:
- A qual composto de borracha o cordão será ligado e a imersão foi validada contra esse composto em vez de uma receita de teste genérica?
- Qual é o valor mínimo de adesão em N/cm e em qual método de teste?
- Qual faixa de captação de mergulho é garantida e como ela é medida?
- Que raio de flexão a peça acabada verá e o cabo foi testado quanto à fadiga nesse raio?
- Qual é o teor de umidade garantido na entrega e como o cabo é embalado?
- O fornecedor pode confirmar o comprimento de percurso por pacote e os comprimentos sem emenda, uma vez que o cordão de aramida não pode ser emendado dentro de uma camada sem criar um ponto fraco?
Cada resposta restringe o risco. Um fornecedor que só pode cotar a resistência à tração não está vendendo um cordão revestido, está vendendo fio.
O cordão revestido de aramida para pneus é um sistema de colagem e deve ser adquirido dessa forma. A fibra fornece rigidez, baixo alongamento e resistência ao corte, mas o mergulho fornece a única coisa que permite que essas propriedades cheguem à borracha. Especifique a absorção, a adesão e a umidade com faixas e métodos, combine o revestimento com o composto e a aramida manterá a forma de uma correia ou de uma lona de pneu durante toda a sua vida útil. Deixe o revestimento fora da discussão e o cabo mais forte disponível se tornará o elo mais fraco da montagem.