Um técnico de manutenção puxa um cinto desgastado de uma máquina de embalagem, coloca-o na bancada e pega uma fita métrica. A fita tem 1.870 mm. A etiqueta de substituição indica 1.850 mm. Antes de fazer o pedido, o técnico precisa saber qual a dimensão que o fabricante quis dizer, pois uma fita métrica por si só não responde à pergunta.
As correias de transmissão não são medidas por um método universal. As correias em V podem ser especificadas pelo comprimento externo ou comprimento de referência. As correias síncronas são especificadas pelo comprimento do passo e pela contagem de dentes. Correias planas e correias transportadoras usam comprimento de corte ou circunferência interna, além de largura e espessura. O método de medição segue o tipo de correia e o padrão impresso na correia antiga ou listado no manual da máquina.
Comece com o tipo de cinto, não com a fita métrica
A primeira verificação é a construção e a seção transversal da correia. Uma correia em V enrolada, uma correia dentada, uma correia plana, uma correia com nervuras e uma correia transportadora usam linhas de referência diferentes. Medir uma correia dentada em torno de sua parte traseira fornece um número maior que o comprimento do passo. Medir uma correia em V em torno de sua parte externa fornece um número que pode não corresponder ao comprimento de referência usado no catálogo.
Procure marcações antes de medir. Números como A42, SPB 2360, HTD 8M 800, 100 T10 500 ou 3/16 x 12 geralmente incluem seção, passo, contagem de dentes, largura e comprimento. Se as marcações desaparecerem, identifique o perfil com um medidor ou paquímetro. A tabela abaixo mostra as referências comuns.
A referência de comprimento não é a mesma para todas as correias de transmissão; confirme o padrão antes de usar uma fita métrica. | Tipo de cinto | Referência de comprimento primário | Outras dimensões para registrar | Erro comum de medição |
| Correia em V | Comprimento externo, comprimento de referência ou comprimento de passo | Largura superior, altura, letra de seção | Supondo que o número após a seção esteja fora do comprimento |
| Correia dentada ou síncrona | Comprimento do passo ao longo da linha do cordão | Passo do dente, contagem de dentes, largura, perfil do dente | Medindo a parte externa das costas em vez da linha de inclinação |
| Cinto plano | Comprimento de corte ou circunferência interna | Largura, espessura, tipo de junta | Usando o comprimento externo em uma esteira sem fim |
| Correia com nervuras ou multi-V | Comprimento efetivo | Número de costelas, passo das costelas, largura | Contando costelas em apenas um lado do cinto |
| Correia transportadora | Comprimento total ou circunferência interna | Largura, espessura, condição da borda, travas | Deixando de fora revestimentos, travas ou paredes laterais |
Correias em V: comprimento externo, comprimento de referência e fórmula
Para correias em V clássicas, a seção da letra controla a seção transversal. A, B, C, D, Z, SPZ, SPA, SPB e SPC são exemplos comuns. O número após a letra geralmente é um comprimento nominal, mas esse comprimento pode ser comprimento interno, comprimento externo, comprimento de referência ou comprimento efetivo. Um cinto marcado como A42 não tem necessariamente 42 polegadas na parte externa.
O comprimento externo é medido em torno da superfície externa da correia. O comprimento de referência é medido ao longo do eixo neutro, onde a correia dobra sem adicionar ou reduzir o comprimento. O comprimento do passo está próximo do comprimento de referência para muitas correias em V. Para substituição, utilize a mesma referência da listagem original do catálogo. Se apenas as dimensões da polia estiverem disponíveis, calcule o comprimento da correia aberta com esta fórmula:
L = 2C (pi/2)(D d) (D - d)^2 / (4C)
Aqui, C é a distância central, D é o diâmetro primitivo da polia grande e d é o diâmetro primitivo da polia pequena. Use as mesmas unidades para todos os valores. O resultado é um comprimento de passo teórico para um acionamento aberto, e não um substituto para o número de catálogo do fabricante.
 Correia em V de borracha grande angular para transmissão industrial Correia de borracha grande angular de 60° em PU, CR e EPDM com perfis 3M–11M, útil ao comparar comprimento de substituição, força de transmissão e resistência ao desgaste. Ver Produto →
Verificação de campo: se a correia ainda estiver na máquina e em boas condições, enrole uma fita flexível ao redor do trajeto da correia e marque a sobreposição. Isso fornece um comprimento instalado, não necessariamente o comprimento do catálogo. Em um cinto usado, o estiramento e o desgaste podem adicionar 0,5% ou mais. Uma correia de 2.000 mm pode ler 10 mm de comprimento após a manutenção. Não use um cinto gasto como única referência.
Correias Síncronas: Comprimento do Passo e Contagem de Dentes
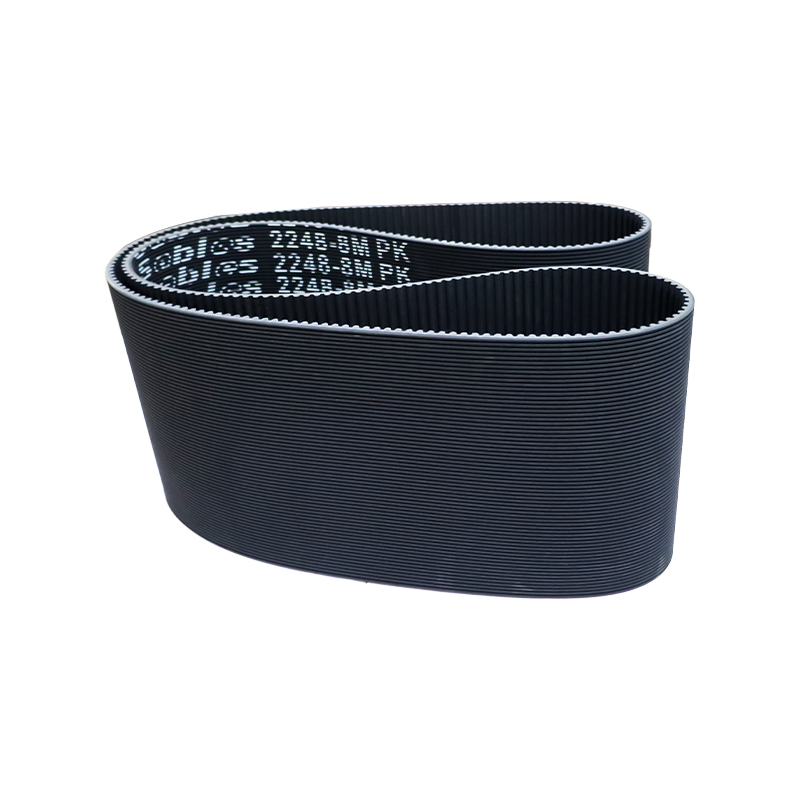
As correias dentadas são medidas na linha de inclinação, a linha imaginária que passa pelo centro das cordas de tração. O comprimento do passo é a distância em torno dessa linha. Não é a circunferência externa. O passo do dente é a distância do centro de um dente ao próximo, como 3 mm, 5 mm, 8 mm ou 14 mm, ou um perfil como GT2. Se a correia tiver 100 dentes com passo de 8 mm, o comprimento do passo será de 800 mm.
Para medir, conte os dentes e verifique o tom. Para um laço fechado, coloque o cinto na horizontal, marque um dente inicial e conte ao redor. Para uma correia dentada aberta, meça o comprimento do corte com uma fita enquanto a correia está sob leve tensão. A largura é medida na parte traseira com pinças. A espessura é medida da ponta do dente até a parte posterior. Registre também o perfil do dente, pois duas correias com o mesmo comprimento de passo podem ter diferentes diferenças no perfil do dente .
 Correia dentada síncrona de borracha para posicionamento e transmissão A linha de correias dentadas abrange perfis MXL, XXH, T e M com cabo de fibra de vidro e proteção de dente de náilon, útil para combinar a contagem e o passo dos dentes. Ver Produto →
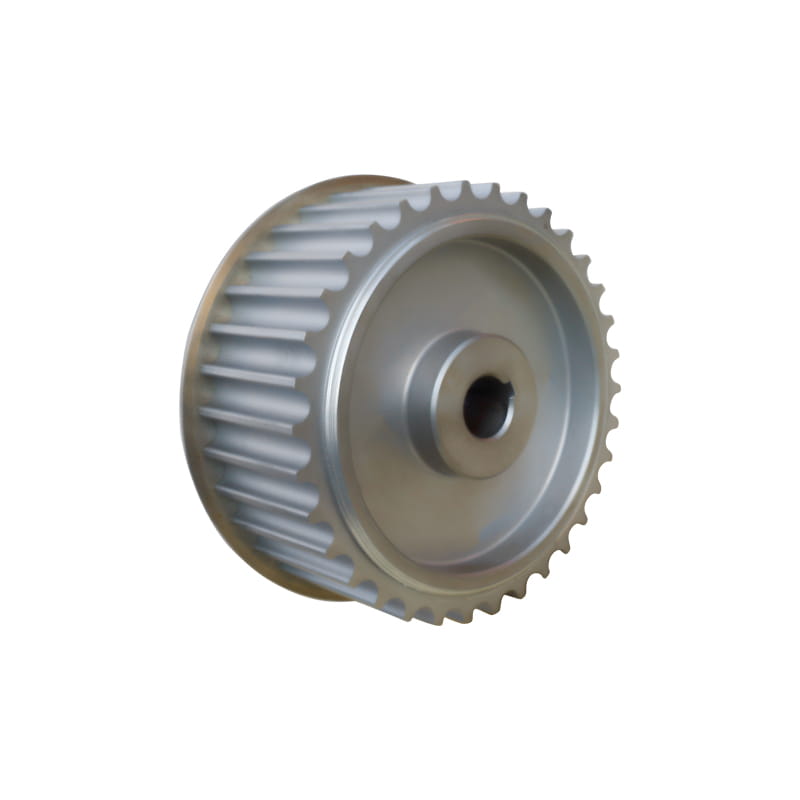
Um erro comum é medir o diâmetro externo de uma polia sincronizadora e multiplicar por pi. Isso fornece uma circunferência externa aproximada, não o comprimento do passo da correia. Use o diâmetro primitivo da polia se precisar calcular e confirme a contagem dos dentes da correia em relação à contagem das ranhuras da polia.
Correias planas, correias nervuradas e correias transportadoras
As correias planas são geralmente especificadas pelo comprimento, largura e espessura do corte. Para uma correia plana sem fim, o comprimento pode ser a circunferência interna. Para uma correia plana de extremidade aberta, o comprimento de corte é o comprimento reto antes da união. Meça a largura em três pontos e use a leitura mais estreita. A espessura é importante porque uma correia 0,5 mm mais espessa pode alterar a tensão e o contato da polia.
 Correias planas industriais em nylon, poliéster e aramida Cinto plano series for power transmission and light conveying, with nylon, polyester, and aramid layers and 1–6 mm thickness, useful for length and width checks. Ver Produto →
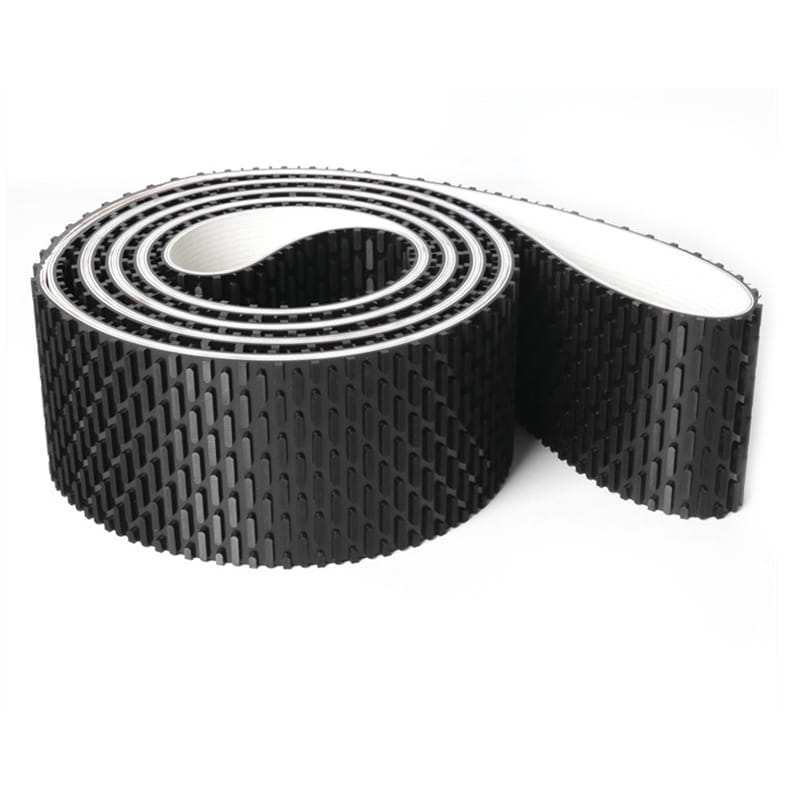
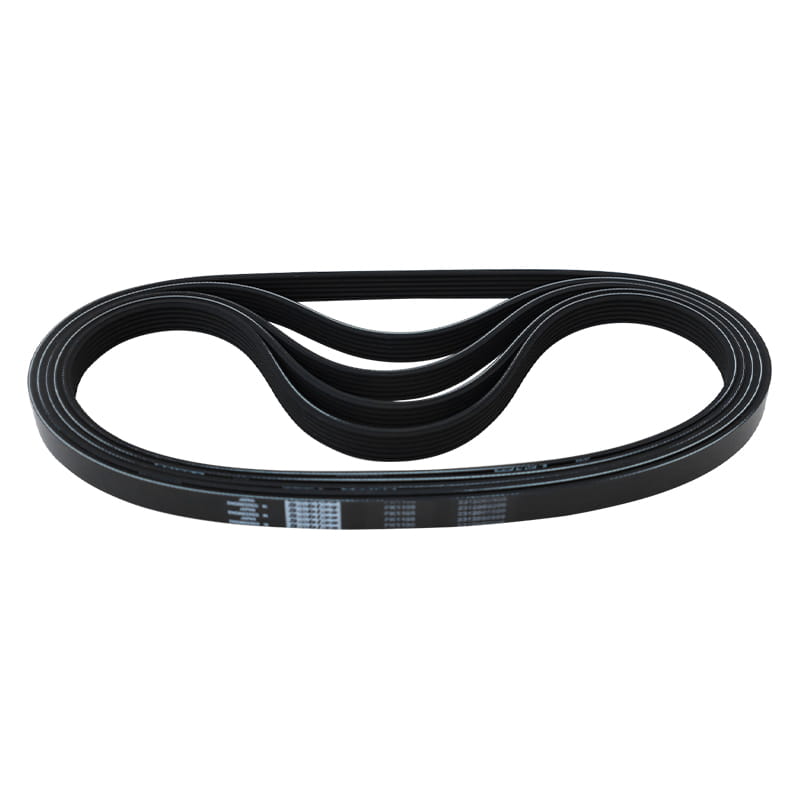
As correias nervuradas usam comprimento efetivo, número de nervuras e passo das nervuras. O comprimento é medido ao longo da parte posterior da cintura ou da linha de inclinação, dependendo do padrão. Conte as costelas em toda a largura. As correias transportadoras usam comprimento total, largura, espessura e condição da borda. Para uma correia transportadora sem fim, o comprimento geralmente é a circunferência interna ou a distância de centro a centro ao redor das polias. Se a correia tiver presilha, parede lateral ou revestimento, inclua isso na descrição.
Para esteiras revestidas ou de processamento especial, meça a esteira base e o revestimento separadamente. Uma correia revestida de borracha pode ter uma espessura total que inclui o revestimento. Se o revestimento estiver desgastado, a espessura original pode estar faltando. Meça a largura da correia base e a largura do revestimento de forma independente para que o fornecedor possa identificar a construção correta.
Uma sequência de medição amigável em campo
- Identifique o tipo de correia e qualquer código impresso. Limpe a correia para que as marcações fiquem legíveis.
- Meça a largura com calibradores em três locais. Registre o menor valor e a localização.
- Meça a espessura em três pontos. Para correias dentadas, meça da ponta do dente até a parte traseira. Para correias em V, meça a largura e a altura superiores.
- Meça o comprimento usando a referência correta. Conte os dentes das correias dentadas. Use uma fita flexível ao redor da parte externa para correias em V somente se o catálogo usar comprimento externo. Use uma string ao redor do caminho instalado para uma verificação aproximada.
- Registre os diâmetros das polias e a distância central se a correia estiver faltando ou não estiver marcada. Use a fórmula para correias em V ou o método do comprimento do passo para correias sincronizadoras.
- Compare o resultado com a marcação antiga da correia e o manual da máquina. Permita o desgaste normal. Um cinto usado pode ser 0,5% ou mais mais longo que o original.
- Coloque todas as dimensões, fotos das marcações e modelo da máquina no pedido.
O que colocar em uma solicitação de substituição
Uma solicitação clara evita pedidos errados. Inclua o tipo de correia, perfil ou seção, comprimento do passo ou comprimento externo, largura, espessura, contagem de dentes ou número de nervuras e quaisquer características especiais. Para correias dentadas, escreva o comprimento do passo e a contagem de dentes, por exemplo, comprimento do passo de 800 mm, 100 dentes, passo de 8 mm, largura de 15 mm. Para correias em V, escreva a seção e a referência de comprimento, por exemplo seção SPB, comprimento de referência de 2.360 mm. Não escreva apenas 1.850 mm, pois esse número pode significar exterior, referência ou comprimento do passo.
Se o cinto for personalizado ou de processamento especial, inclua um esboço ou uma foto com as dimensões. As construções fora do padrão ainda seguem as mesmas regras de medição da esteira base. O fornecedor pode então combinar o perfil, o material e o tipo de junta sem adivinhar.
A verificação final é simples: combine o método de medição com o tipo de correia e combine a referência do catálogo com o código antigo da correia. Se a correia antiga não tiver código, meça as polias e calcule, depois confirme com o fornecedor antes de fazer o pedido. Uma fita métrica é uma ferramenta útil, mas o número certo é aquele que o fabricante usa.