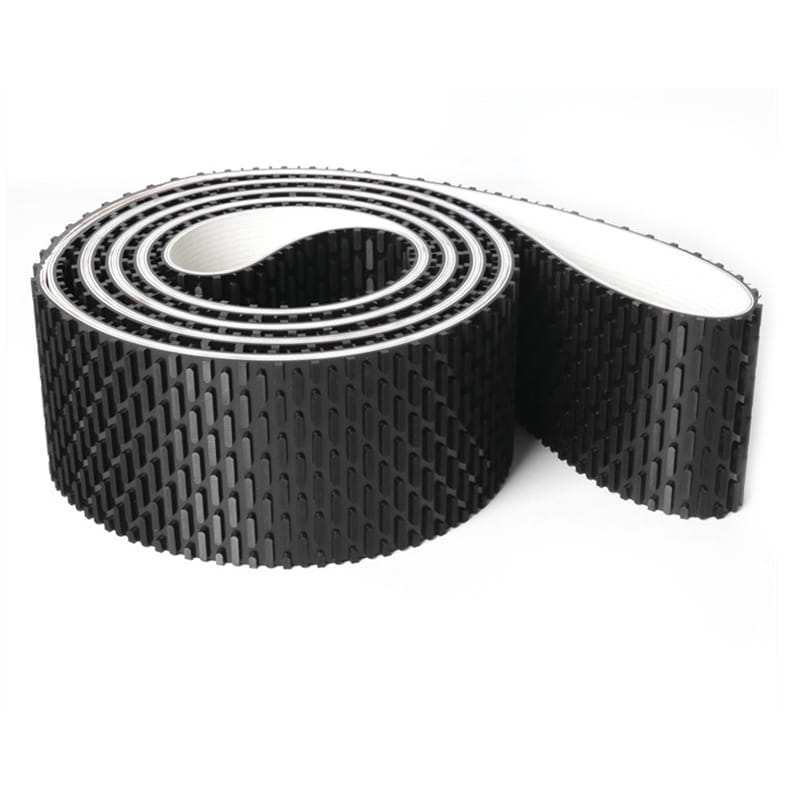
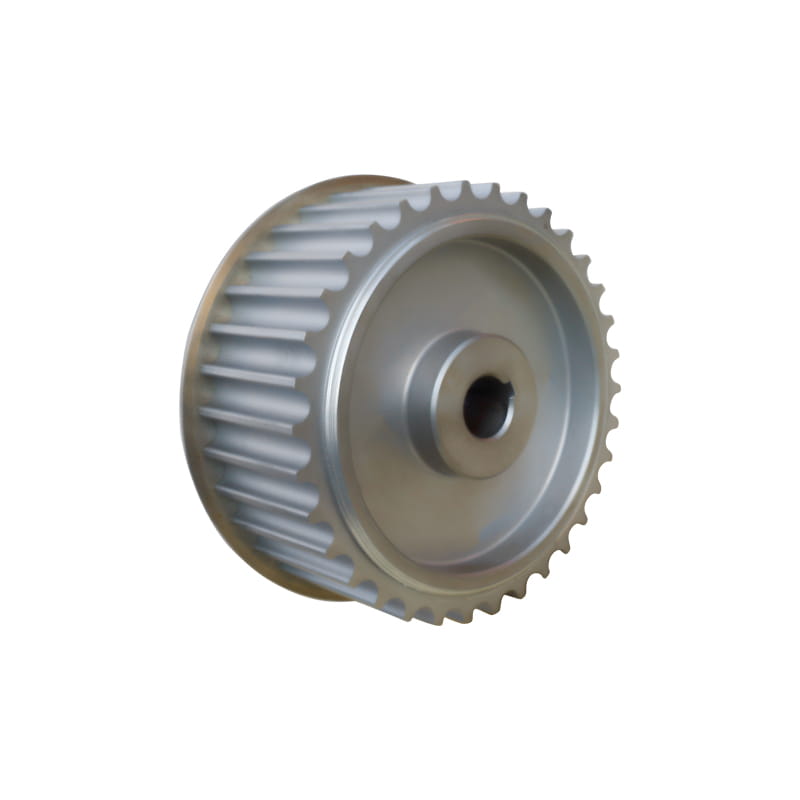
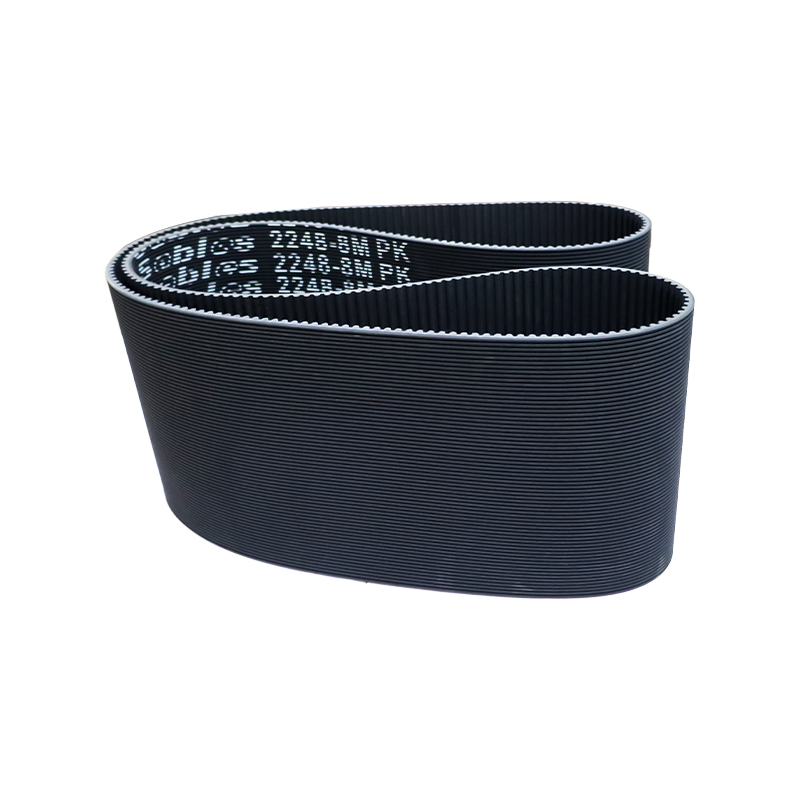
Uma correia que deve ser enfiada na estrutura da máquina ou unida depois que a caixa de engrenagens e as polias já estiverem aparafusadas é uma correia dentada HTD de extremidade aberta. Chega em linha reta, não em laço, e a junta é feita na máquina. Esse é todo o seu valor e também todo o seu risco, porque um acionamento de extremidade aberta quase nunca falha no dente. Ele falha na emenda.
A resposta curta sobre as especificações: escolha o passo do HTD a partir do torque e da contagem de dentes da polia, e não de qualquer polia que esteja no eixo; confirme a largura contra a face da polia; decida o tipo de cordão e junta antes que alguém corte o cinto; e trate a eficiência conjunta como a classificação real do inversor. Se você espera que uma correia com extremidade aberta suporte todo o torque do catálogo de uma correia sem fim do mesmo passo e largura, os números irão decepcioná-lo.
O que significa End HTD: comprimento aberto, não um loop
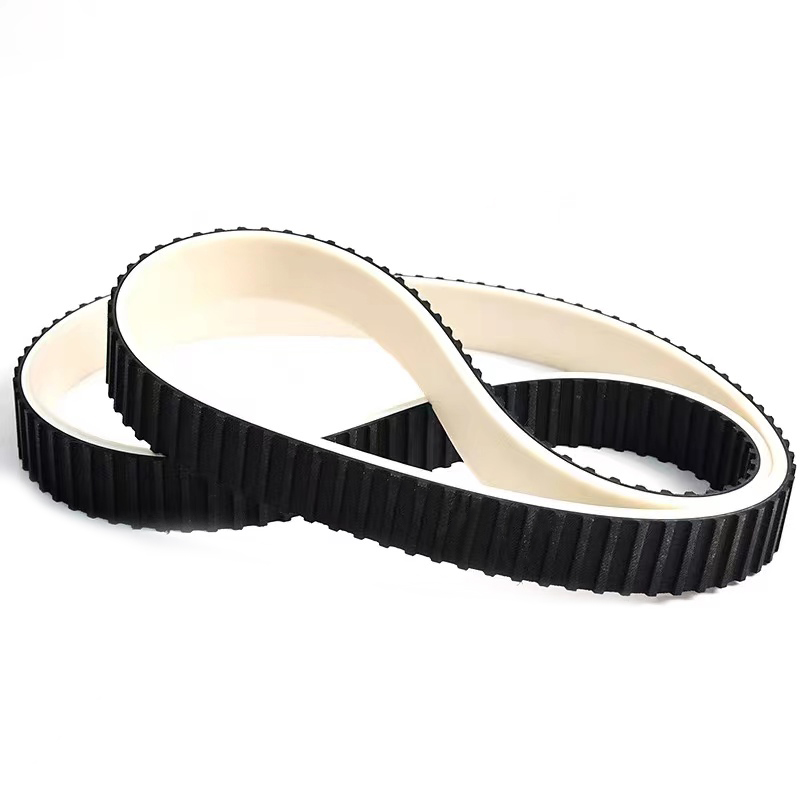
HTD significa High Torque Drive, uma família de perfis de dentes curvilíneos construídos em passos de 2 mm, 3mm, 5mm, 8mm, 14mm e 20mm. O dente arredondado assenta mais profundamente na ranhura da polia do que um dente trapezoidal, por isso suporta mais carga por milímetro de largura e funciona com menos interferência do dente em velocidade.
A palavra final cobre duas situações diferentes, e misturá-las está por trás de uma boa parte de ordens erradas:
- Extremidade aberta ou extremidade aberta: a correia é fornecida em comprimento linear e fechada no local, vulcanizando uma correia de borracha ou soldando uma de poliuretano.
- Fixação final: em um atuador linear ou acionamento alternativo, ambas as extremidades da correia são presas a um carro, de modo que a placa de fixação e o padrão de furos são tão importantes quanto a correia.
- Infinito: um laço fechado moldado como um laço sem nenhuma junta. Não é o mesmo produto e não pode substituir uma correia de extremidade aberta onde a estrutura não pode ser dividida.
Para uma correia de borracha, a junção geralmente é uma emenda de dedo vulcanizada. Para o poliuretano, normalmente é uma solda fundida feita em uma prensa aquecida, e é por isso que as correias de PU com extremidade aberta são comuns em máquinas limpas e de alta velocidade, onde uma emenda de borracha esquentaria.
 Correias dentadas abertas para acionamentos emendados e soldados Série de correias dentadas abertas para juntas soldadas de borracha vulcanizada ou poliuretano; compare a construção da correia e o perfil do dente antes de selecionar um acionamento. Ver Produto →
Seleção de pitch HTD: onde 5 milhões, 8 milhões e 14 milhões realmente se encaixam
A tabela abaixo é um filtro inicial, não uma folha de dados. O valor oficial é a carga dentária permitida no catálogo do fabricante da correia de acordo com a contagem de dentes da polia, sua velocidade e seu ciclo de trabalho. Se um arremesso parece marginal na mesa, é marginal no serviço. Para obter informações sobre como o perfil HTD se compara ao STD e GT, consulte como os tipos de dentes HTD, STD e GT diferem .
Faixas indicativas de pitch HTD. Confirme a carga permitida nos dentes, os dentes mínimos da polia e as larguras disponíveis em relação aos dados do fabricante da correia para sua velocidade e perfil de carga. | Argumento | Passo de comprimento por dente | Larguras comuns | Dever típico | Onde aparece |
| 3M | 3 mm | 6, 9, 15mm | Luz | Unidades de instrumentos, pequenos controles deslizantes, cabeçotes de embalagem leve |
| 5M | 5 mm | 9, 15, 25 mm | Luz to medium | Bobinadeiras têxteis, alimentação de impressão, pequenos transportadores |
| 8M | 8 mm | 20, 30, 50, 85 mm | Médio a pesado | Impressão, marcenaria, linhas de embalagem, acionamentos de bombas |
| 14M | 14 mm | 40, 55, 85, 115 mm | Pesado | Máquinas-ferramentas, misturadores, grandes transportadores |
| 20 milhões | 20 mm | 115, 170 milímetros | Muito pesado | Moinhos, acionamentos de plantas pesadas, manuseio a granel |
8M é o carro-chefe na maioria das plantas industriais e também é o local onde o material aberto é mais fácil de encontrar em diversas larguras. Se o seu acionamento estiver entre 5M e 8M de torque, subir um passo e manter a largura geralmente é mais barato do que subir uma largura no mesmo passo, porque polias estreitas são mais fáceis de alinhar e a correia segue melhor.
A força conjunta define a classificação real do drive
Uma emenda de dedo vulcanizada funciona cortando as duas extremidades da correia em dedos entrelaçados, adicionando borracha não vulcanizada e pressionando-as sob calor. Os cordões de tração não são contínuos através dessa emenda, de modo que a junta carrega a carga de cisalhamento através da borracha e não através do cordão. A eficiência prática da junta normalmente fica bem abaixo da classificação da correia infinita, e a diferença entre uma emenda boa e uma emenda apressada é grande.
O que isso significa em termos de design:
- Peça um valor de eficiência conjunta por escrito e dimensione a unidade para ele e, em seguida, aplique seu fator de serviço sobre esse valor reduzido.
- Mantenha a junta no lado frouxo e na reta mais longa. Nunca projete um layout onde a emenda tenha que passar sobre uma pequena polia sob carga em cada ciclo.
- Evite estacionar a máquina com a junta apoiada em uma polia pequena sob tensão durante a noite, pois a deformação e o calor se acumulam nesse local.
- Verifique a emenda na chegada: um passo de alguns décimos de milímetro na junta é normal, uma crista visível ou uma cavidade não é. Meça o passo entre cinco dentes que abrangem a junta e compare-o com a mesma medida longe da junta.
Confirmando o comprimento e a margem de corte
Para uma transmissão de duas polias, o comprimento do passo necessário é L = 2C 1,571 (D d) (D - d)(D - d) / (4C), onde C é a distância central e D e d são os diâmetros iniciais das polias grandes e pequenas. O diâmetro do passo é a contagem de dentes multiplicada pelo passo dividido por 3,1416, não o diâmetro externo da polia.
Um exemplo prático: passo de 8 mm, 60 dentes acionando 30 dentes, distância central de 500 mm. Os diâmetros iniciais são 152,8 mm e 76,4 mm, o que dá um comprimento de passo necessário de cerca de 1363 mm. Para um laço moldado, você aumentaria para 170 dentes, ou 1360 mm. Para uma correia com extremidade aberta, você corta nesse comprimento mais a margem de emenda, que normalmente é de um a dois passos mais o comprimento de emenda que o fornecedor usa, e o comprimento final após a união é o que deve ser confirmado.
Duas tolerâncias decidem se o trabalho será executado. As correias unidas mantêm uma tolerância de comprimento de passo mais ampla do que as alças moldadas, portanto, deixe pelo menos 1,5% do comprimento da correia no layout. As correias de borracha também se alongam nas primeiras semanas de serviço, e um acionamento sem polia e suportes de motor com fenda tem apenas alguns milímetros de ajuste para fornecer.
Instalação, tensão e fixação final
Alinhamento primeiro. Procure obter paralelismo do eixo dentro de cerca de 0,25 mm por 100 mm da distância central e desalinhamento angular inferior a meio grau. Uma correia que esteja combatendo o desalinhamento desgastará sua própria borda antes que os dentes apresentem qualquer desgaste.
Para tensão, use o método de deflexão: pressione no meio do vão até que a correia desvie cerca de 1,6% do vão, ou seja, 16 mm em um vão de um metro, e compare a força necessária com o valor do fornecedor para esse passo e largura. Deixe o inversor funcionar por 24 a 48 horas e depois tensione novamente. As correias de extremidade aberta assentam na emenda, bem como ao longo do corpo, e a primeira retensão não é opcional.
Em um eixo linear, a pinça é o ponto fraco que as pessoas esquecem. Use uma placa de fixação pelo menos tão grossa quanto o corpo da correia, segure no lado do dente com uma face serrilhada para que os dentes se acomodem nas serrilhas e parafuse através da placa em vez de prender a borda da correia. Pré-tensione uma correia linear em 2 a 5 por cento para que o carro não fique atrasado na reversão e verifique os parafusos de fixação novamente após a primeira mudança.
Sinais de falha que valem a pena registrar
A maioria das falhas abertas se anunciam antes que a linha pare. Mantenha um registro simples e leia-o:
- Uma linha fina e escura na borda da emenda é o início da separação da junta e não cicatrizará.
- Rachaduras na raiz do dente indicam sobrecarga ou polia abaixo da contagem mínima de dentes para aquele passo.
- Bordas desgastadas significam desalinhamento ou fricção do flange, e não borracha ruim.
- Os flancos dos dentes esmaltados e brilhantes indicam tensão e deslizamento, o que aumenta rapidamente a temperatura do sulco.
- A poeira acumulada nas ranhuras da polia altera o passo efetivo e desgasta ambas as peças.
- O alongamento além da faixa de enrolamento significa que a correia está acabada, mesmo que os dentes ainda pareçam bons.
Correia, polia e material correspondentes
As correias de borracha HTD são adequadas para acionamentos industriais em geral, toleram calor e névoa de óleo ocasional e são a escolha prática para passos maiores onde uma emenda vulcanizada pode ser feita corretamente. Compre a correia e a polia como um par sempre que possível, porque um formato de dente que não corresponda à ranhura desgastará uma correia boa em semanas.
 Correias síncronas de borracha para posicionamento e transmissão industrial Correias sincronizadoras de borracha com cordão de fibra de vidro, corpo em cloropreno e revestimento de dentes em nylon, oferecidas em diversos perfis para posicionamento, transporte e acionamentos industriais em geral. Ver Produto →
As correias de extremidade aberta de poliuretano são mais adequadas para salas limpas, linhas adjacentes de alimentos, fusos de alta velocidade e unidades que detectam solventes. Eles soldam em vez de vulcanizar, mantêm bem o comprimento e resistem à abrasão, mas têm menos tolerância ao calor e ao funcionamento a seco contra uma polia áspera.
 Correias síncronas de poliuretano para transmissão limpa e de alta velocidade Correias sincronizadoras de PU com fio ou cabo de Kevlar, comprimento estável, baixo ruído e resistência ao desgaste, adequadas para transporte limpo, posicionamento e máquinas de alta velocidade. Ver Produto →
Quando a tarefa é genuinamente complicada, como uma junta que deve passar por uma polia pequena ou uma largura que nenhum molde padrão cobre, uma correia processada especial é geralmente mais barata do que redesenhar a transmissão em torno de um item de estoque.
O que colocar na consulta
Metade de todas as disputas abertas sobre cinturões são disputas de especificações. Uma investigação completa os remove:
- Designação do passo e, se conhecido, a contagem dos dentes da polia.
- Diâmetro primitivo de ambas as polias, medido ou calculado, não diâmetro externo.
- Largura da correia e largura útil da face da polia.
- Comprimento aberto fornecido ou comprimento de passo acabado após a união. Diga qual você está citando.
- Tipo de junta necessário e a eficiência de junta que você está projetando.
- Tipo de cordão e suporte, especialmente em cintos de PU.
- Temperatura ambiente e de funcionamento, além de qualquer exposição a óleo, poeira ou lavagem.
- Máquina, eixo e taxa de ciclo, para que o fornecedor possa verificar a sanidade do passo em relação ao serviço.
Uma correia HTD de extremidade aberta é uma boa escolha de engenharia, desde que a emenda seja tratada como parte do projeto e não como uma reflexão tardia. Acerte o passo, reduza a capacidade da junta, deixe o ajuste no layout e re-tensione após o amaciamento. Faça essas quatro coisas e a correia atingirá sua vida útil normal, em vez de a junta decidir por você. Se você ainda estiver comparando perfis e materiais, o gama de correias e polias é um lugar razoável para verificar o que está disponível em comprimento aberto antes de corrigir o desenho.